Volgens sommige deskundigen zal er in 2024 5.9 miljoen ton aan kunststofproducten via spuitgieten worden geproduceerd. Tegen 2029 zal deze waarde naar verwachting oplopen tot 7.24 miljoen ton. Gezien de enorme populariteit van spuitgietproducten van kunststof is dit geen verrassing.
In dit artikel gaan we dieper in op kunststofspuitgieten , inclusief de stappen van het proces, de onderdelen van de machines, de gebruikte materialen en meer. We bekijken ook hoe spuitgieten zich verhoudt tot het steeds populairder wordende 3D-printproces.
Wat is kunststof spuitgieten?
Kunststofspuitgieten is een vormproces waarbij een kunststofmateriaal wordt gesmolten en in een hermetisch afgesloten mal wordt geïnjecteerd. Het gesmolten materiaal blijft in de mal totdat het stolt en de vorm van de mal aanneemt, waardoor het kunststofonderdeel ontstaat.
Spuitgieten kan worden gebruikt om producten te vervaardigen met verschillende polymeren , waaronder thermohardende kunststoffen en elastomeren. Dit proces wordt echter voornamelijk geassocieerd met thermoplasten.
Bedrijven die kunststofproducten gebruiken of verkopen, kunnen kiezen uit een breed scala aan productieprocessen , waaronder compressievormen , blaasvormen, extrusie en rotatievormen. Spuitgieten wordt echter het meest gebruikt vanwege voordelen zoals:
- Ontwerp complexiteit: Spuitgieten kan worden gebruikt om onderdelen met een hoge mate van detail en complexiteit te vervaardigen. Dit is te danken aan de aard van het proces, plus de vooruitgang die is geboekt bij het ontwerpen en bewerken van matrijzen.
- Consistentie: Spuitgieten maakt een strakkere controle van procesparameters mogelijk. Met één enkele mal kunnen miljoenen onderdelen worden geproduceerd, met weinig variatie daartussen.
- Lage eenheidskosten: Spuitgieten heeft zeer lage kosten per eenheid bij gebruik voor massaproductie. Dit komt doordat de kosten van een enkele matrijs, het duurste onderdeel, over miljoenen afzonderlijke onderdelen kunnen worden gespreid.
- Kwaliteit: Dankzij de betere controle over het proces en een hoge mate van automatisering kunnen met spuitgieten producten van hogere kwaliteit worden geproduceerd dan met andere kunststofvormingsprocessen.
- Energie- en materiaalefficiëntie: Bij gebruik voor massaproductie verbruikt spuitgieten zeer weinig energie om elk onderdeel te produceren. Bovendien zorgen de gesloten mallen voor zeer weinig materiaalverspilling.
Productieproces van kunststof spuitgieten

Het kunststofspuitgietproces kan worden samengevat in de vijf onderstaande stappen . Door het cyclische karakter van de productie vinden sommige stappen gelijktijdig plaats. Dit versnelt het proces en houdt de productietijden laag.
#1: Materiaaltoevoer
Het ruwe plasticmateriaal wordt via een trechter in de trommel van de machine gevoerd. Het materiaal is meestal in de vorm van korrels en kan nieuw, gerecycled of een mix van beide zijn.
In de cilinder worden de plastic korrels gesmolten door een combinatie van de druk van de schroef en de warmte van verwarmingselementen buiten de cilinder. De temperatuur van het gesmolten materiaal moet nauwkeurig worden geregeld om ervoor te zorgen dat het onderdeel efficiënt kan worden geïnjecteerd en gevormd.
#2: Vastklemmen van de mal
De verschillende onderdelen van de mal worden onder hoge druk samengeklemd. De holte in de geklemde mal bepaalt de vorm van het eindproduct. De mal moet onder hoge druk worden samengeklemd om te voorkomen dat het gesmolten materiaal uit de holte lekt.
#3: Injectie in de mal
Wanneer het gesmolten plastic het einde van de cilinder bereikt , opent de injectiepoort en wordt het gesmolten materiaal aan de voorkant van de cilinder onder hoge druk in de matrijs geperst. Dit wordt bereikt door de voorwaartse beweging van de heen-en-weer bewegende schroef.
De klem- en injectiedruk moeten in evenwicht zijn om flash (materiaaloverstroming) te beperken.
#4: Vasthouden en koelen
Tijdens de vasthoudfase blijft de schroef op zijn plaats nadat de juiste druk is bereikt, dit heeft drie opmerkelijke voordelen, namelijk:
- Het zorgt ervoor dat de vormholte volledig gevuld is met materiaal
- Het voorkomt het terugstromen van het materiaal in de loop
- Het vermindert het krimpen van het vormdeel
Na het vormen wordt het onderdeel nog even in de mal gehouden, zodat het voldoende tijd heeft om af te koelen, te stollen en de juiste vorm te behouden voordat het wordt verwijderd.
#5: Uitwerpen en naverwerking
Zodra het onderdeel voldoende is afgekoeld , worden de matrijshelften gescheiden en valt het gevormde onderdeel eruit of wordt het uitgeworpen met behulp van uitwerpplaten of -pinnen.
Afhankelijk van het onderdeel kan nabewerking nodig zijn voordat het verpakt en verzonden wordt. Dit kan bijvoorbeeld het verwijderen van bramen of laseretsen zijn. Nabewerking kan geautomatiseerd of handmatig gebeuren.
Componenten van spuitgietmachines
De onderdelen van kunststofspuitgietmachines kunnen in drieën worden verdeeld: de injectie-eenheid, de matrijs en de klemeenheid.
Injectie-eenheid
De injectie-eenheid bestaat uit de trechter, de cilinder, de heen-en-weer bewegende schroef en de verwarmingsbanden. Deze onderdelen vervullen de volgende functies:
- Vultrechter: Dit is de opening waardoor de plastic pellets in het vat worden gevoerd.
- Barrel: Dit is de behuizing voor de heen-en-weergaande schroef. Deze houdt de polymeerpellets aan één kant vast en het gesmolten materiaal aan de gated-kant.
- Heen en weer bewegende schroef: De roterende en heen en weer gaande beweging van de schroef duwt het materiaal van het ene uiteinde van de loop naar het andere. De schroef oefent ook de druk uit die nodig is om het gesmolten materiaal in de mal te injecteren.
- Verwarmingsbanden: Deze worden buiten het vat geplaatst om het te verwarmen, waardoor het plastic materiaal smelt en het vóór injectie op een bepaalde temperatuur wordt gehouden.
Schimmel
De mal is het onderdeel dat het gesmolten plastic in de gewenste vorm brengt. Het bestaat uit twee of meer afzonderlijke delen die aan elkaar worden geklemd om de holte te vormen in de vorm van het eindproduct.
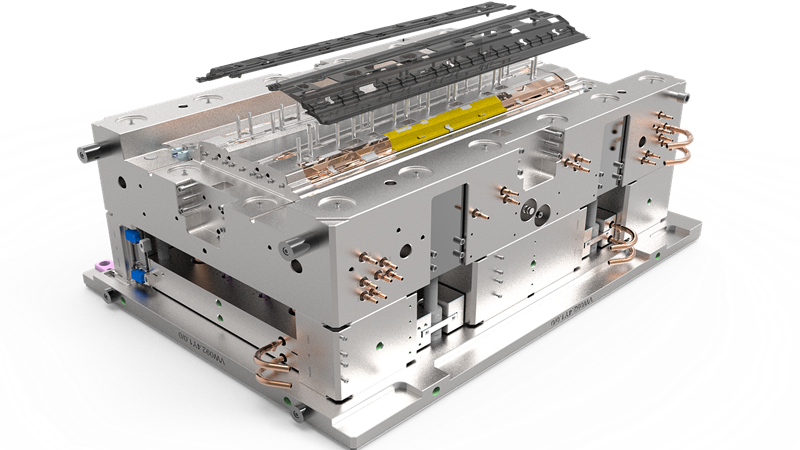
Typische matrijsdelen zijn:
- Holte: Dit onderdeel zit vast en vormt de ruimte waarin het kunststof materiaal wordt gespoten.
- Kern: De kern is het bewegende deel van de mal en wordt in de holte geplaatst om zo de vorm van het uiteindelijke onderdeel te creëren.
- Bijwerkingen: Dit zijn inzetstukken die worden gebruikt om ondersnijdingen in de matrijsontwerpen te realiseren.
- Koelkanalen: Deze zorgen ervoor dat er een koelmiddel door de mal stroomt, waardoor het onderdeel sneller afkoelt.
- Uitwerppennen/uitwerpplaten: Deze helpen om het afgekoelde deel uit de mal te verwijderen.
Bij elk productieproject is de matrijs meestal het duurste onderdeel. De andere onderdelen van de kunststofspuitgietmachine kunnen hergebruikt worden bij de productie van verschillende producten. De matrijs moet echter voor elk nieuw product vervangen worden. Zelfs een kleine wijziging in het ontwerp van een onderdeel kan het maken van een nieuwe matrijs noodzakelijk maken.
Voor grote productieseries wordt hoogwaardig staal gebruikt. Het bewerken van dergelijke materialen is duur en kan nog duurder worden als het eindproduct zeer complex is en een hoge mate van nauwkeurigheid vereist. Om deze kosten te drukken, kan er gebruik worden gemaakt van goedkopere materialen voor het maken van prototypes.
Klemeenheid:
De kleminrichting oefent de druk uit die de twee matrijshelften op hun plaats houdt. Deze bestaat uit een beweegbare plaat die met de matrijskern is verbonden. De beweging wordt gerealiseerd door middel van een hydraulisch systeem, een kantelmechanisme of een magnetische module.
Soorten kunststof spuitgieten
Er bestaan verschillende vormen van spuitgieten voor verschillende soorten materialen, zoals thermohardend spuitgieten en spuitgieten met vloeibaar siliconenrubber . Maar zelfs gewone thermoplasten kunnen op meer dan één manier worden gegoten.
Conventioneel spuitgieten
Dit is het hierboven beschreven spuitgietproces. Een geschikt thermoplastisch materiaal wordt gesmolten en in een mal geïnjecteerd, waarna het afkoelt. Het gesmolten materiaal stolt in de vorm die door de twee malhelften wordt gevormd.
Conventioneel spuitgieten is een van de meest gebruikte processen. De eenvoud ervan maakt het gemakkelijk om miljoenen producten te produceren met behulp van één enkele mal. Dit proces wordt bijvoorbeeld gebruikt bij de productie van flessendoppen.
Multi-shot spuitgieten
Dit is een vorm van spuitgieten met meerdere materialen waarbij twee of meer spuitgietmachines worden gebruikt. Deze spuitgietmachines bevatten verschillende materialen die achter elkaar worden geïnjecteerd, waardoor een gelaagd effect ontstaat.
Spuitgieten met meerdere injectiestappen kan worden bereikt door de matrijs van de ene injectie-eenheid naar de andere te roteren of door de matrijs te ontwerpen met twee poorten.
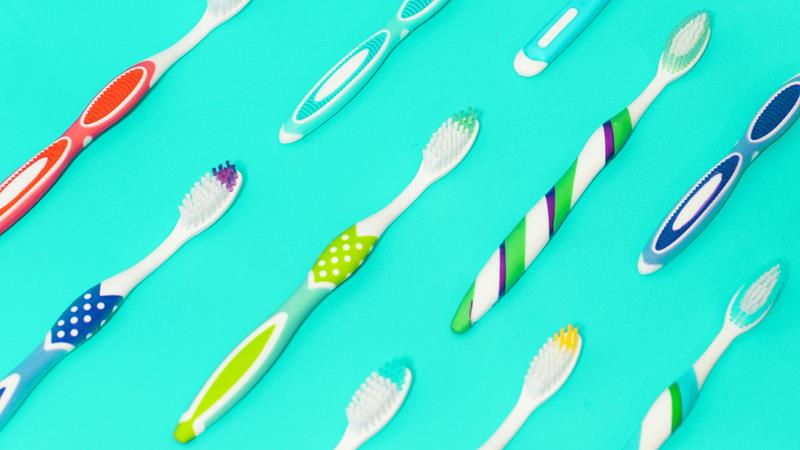
Meerstaps spuitgieten wordt gebruikt om verschillende effecten te bereiken , zoals het produceren van onderdelen van meerdere materialen of het creëren van een zacht aanvoelend oppervlak op een onderdeel. Producten die met deze methode worden gemaakt, zijn onder andere tandenborstels, plastic bekers en behuizingen voor elektrisch gereedschap.
Micro-spuitgieten
Dit betreft spuitgieten van onderdelen met een gewicht tussen 0.1 en 1 gram. De onderdelen moeten bovendien een tolerantie hebben tussen 10 en 100 micron.
Het basisproces van conventioneel spuitgieten is nog steeds van toepassing op micro-spuitgieten, maar spuitgieten op deze schaal vereist speciale aandacht. Deze omvatten:
- Micro-mallen: De mallen die voor dit proces worden gebruikt, zijn in alle opzichten klein. Het bewerken van de mallen vereist het gebruik van speciale gereedschappen en technieken, waaronder precisie-CNC en EDM.
- Geschoten grootte: De hoeveelheid materiaal die in de matrijs wordt geïnjecteerd, kan fracties van een gram bedragen. Dit vereist injectie-units die een zeer hoge toevoerresolutie kunnen bereiken.
- precisie: De afmetingen en toepassingen van de onderdelen die met deze methode worden gemaakt, zorgen ervoor dat de toleranties kleiner zijn dan bij onderdelen die met andere spuitgietprocessen worden gemaakt.
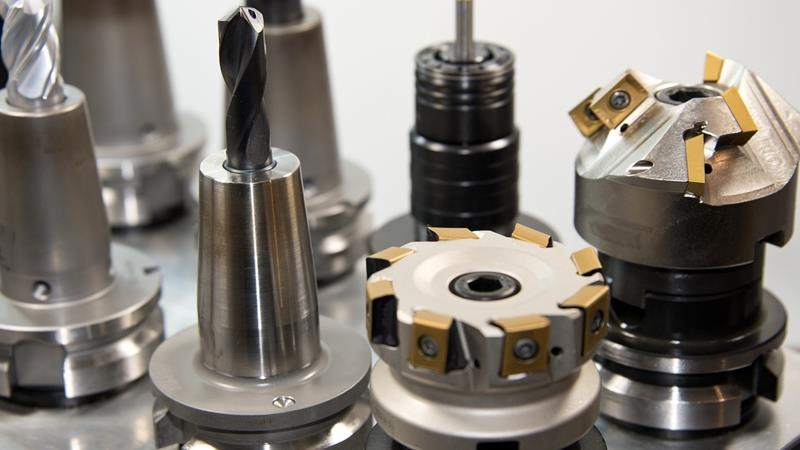
Micro-spuitgieten wordt gebruikt voor de productie van kunststofonderdelen voor uiteenlopende toepassingen, zoals smartphonecomponenten, medicijntoevoersystemen, onderdelen voor hoortoestellen, motoronderdelen, enzovoort.
Invoegen Molding
Inzetvormen is een vorm van spuitgieten waarbij het materiaal over een bestaand plastic of metalen onderdeel wordt geïnjecteerd. Het materiaal kan bijvoorbeeld over metalen schroefdraad worden geïnjecteerd om een plastic onderdeel met sterkere schroefdraad te creëren.
Het gesmolten plastic koelt af rond het inzetstuk, waardoor een permanente verbinding tussen de twee ontstaat. Dit resulteert in sterke, maar toch lichte onderdelen.
Bij dit proces wordt het inzetstuk vóór het spuitgieten in de matrijs geplaatst. Dit kan handmatig gebeuren, of geautomatiseerd om een hogere kwaliteit en consistentie te bereiken en de cyclustijden te verkorten. Voorbeelden van onderdelen die met behulp van inzetstukspuitgieten worden gemaakt, zijn stekkers, schroefbevestigingen, pinnen met kunststof koppen, enzovoort.
Hoe kiest u kunststof voor spuitgieten?
Materiaalkeuze is een cruciaal punt in het spuitgietproces . Het gekozen materiaal beïnvloedt de procesparameters, de productietijden en de matrijsmaterialen. Belangrijker nog, het materiaal heeft ook invloed op de geschiktheid van het eindproduct voor de beoogde toepassing.
Halfkristallijne versus amorfe thermoplasten
Kunststoffen die voor spuitgieten worden gebruikt, zijn doorgaans ofwel semi-kristallijn ofwel amorf . Bij amorfe kunststoffen zijn de polymeerketens die de moleculaire structuur vormen willekeurig met elkaar verweven. Bij semi-kristallijne polymeren zijn de polymeerketens op een bepaalde manier gestructureerd.
Dit verschil in moleculaire structuur beïnvloedt bepaalde eigenschappen van thermoplasten , waaronder hun reactie op hitte, transparantie, chemische bestendigheid en vermoeiingsweerstand. Veelvoorkomende eigenschappen van semi-kristallijne thermoplasten zijn onder andere:
- Hoge dekking
- Scherpe smeltpunten
- Hoge vermoeiingssterkte
- Goede chemische bestendigheid
- Zijn niet gemakkelijk te verlijmen met oplosmiddelen en lijmen
Veelvoorkomende voorbeelden van semi-kristallijne thermoplasten zijn polypropyleen, polyethyleentereftalaat (PET) en HDPE.

Aan de andere kant hebben amorfe thermoplastische materialen eigenschappen zoals:
- Gemakkelijk te vormen
- Hoge transparantie
- Lage chemische resistentie
- Het kan worden verlijmd met oplosmiddelen en lijmen
- Verzacht over een groter temperatuurbereik
Voorbeelden van amorfe thermoplasten zijn polycarbonaat, polystyreen, ABS en acryl.
De keuze tussen amorfe en semi-kristallijne thermoplasten hangt af van de specifieke toepassing. Semi-kristallijne kunststoffen zijn geschikt voor toepassingen waarbij een hoge mate van slijtage wordt verwacht, terwijl amorfe thermoplasten het best beperkt kunnen blijven tot structurele toepassingen.
Er zijn echter ook andere belangrijke overwegingen waarmee rekening moet worden gehouden.
Overwegingen bij het kiezen van spuitgietmaterialen
De keuze van een specifieke thermoplast voor een spuitgietproject wordt bepaald door de toepassing van het laatste onderdeel.
1. Bedrijfstemperatuur
De eigenschappen van kunststoffen veranderen bij zeer lage of hoge temperaturen. Bij de materiaalkeuze moet rekening worden gehouden met de extreme temperaturen van de toepassing, aangezien verschillende kunststoffen verschillend reageren op deze extreme omstandigheden.
Acryl en ABS zijn beide amorf, maar acryl is beter bestand tegen hoge temperaturen . Dit betekent dat het bij hogere temperaturen kan functioneren dan ABS.
2. Blootstelling aan de elementen
Bepaalde kunststoffen zijn alleen geschikt voor spuitgieten als de toepassing binnenshuis plaatsvindt.
Buiten kunnen plastic onderdelen worden blootgesteld aan hoge en lage temperaturen, extreme temperatuurschommelingen, UV-straling en vocht.
Deze factoren kunnen bijdragen aan de snellere afbraak van kunststoffen zoals PLA. Materialen zoals polypropyleen presteren beter bij gebruik buitenshuis.
3. Kracht
Als een kunststof onderdeel wordt belast, moet het sterk genoeg zijn om de belasting te dragen. Enkele voorbeelden van kunststof onderdelen die belast worden, zijn:
- Buisfittingen die worden blootgesteld aan hoge interne druk van vloeistoffen of gassen
- Plastic tandwielen worden gebruikt om beweging over te brengen
- Plastic hangers die worden gebruikt om onderdelen vast te houden, enz
Ook verschillende soorten sterkte moeten in overweging worden genomen. Sommige materialen hebben een uitstekende treksterkte, maar een slechte druk- of buigsterkte. Dit betekent dat u rekening moet houden met de specifieke manier waarop het onderdeel belast zal worden.
4. Chemische blootstelling
Kunststoffen reageren verschillend op chemicaliën. ABS reageert bijvoorbeeld met aceton en mag daarom niet worden gebruikt in een omgeving waar veel aceton wordt gebruikt of opgeslagen. Zoek daarom op hoe de kunststof die u overweegt te gebruiken zich gedraagt bij blootstelling aan verschillende chemicaliën om voortijdige slijtage te voorkomen.
5. Veiligheid
Als een spuitgegoten onderdeel in contact komt met de menselijke huid of bestemd is voor consumptie, moet het gecertificeerd zijn als veilig voor die toepassing.

Veel alledaagse plastics zijn niet geschikt voor contact met voedsel en kunnen verschillende reacties veroorzaken bij aanraking met de menselijke huid. Dit is vooral belangrijk bij herhaalde of langdurige blootstelling.
6. Kosten
Kunststoffen worden over het algemeen als goedkoop beschouwd, maar er bestaan verschillende soorten kunststoffen, en sommige zijn duurder dan andere.
Sommige kunststoffen worden al langer op grote schaal gebruikt en hebben gevestigde toeleveringsketens en een voorspelbare vraag. Ze zijn mogelijk ook gemakkelijker te produceren en daardoor goedkoop. Andere kunststoffen bevinden zich aan het andere uiteinde van het spectrum en zijn daarom duurder.
De kosten per eenheid voor de keuze tussen verschillende soorten plastic lijken misschien minimaal, maar bij de productie van miljoenen onderdelen zal de impact van het duurdere materiaal aanzienlijk zijn.
3D-printen versus spuitgieten
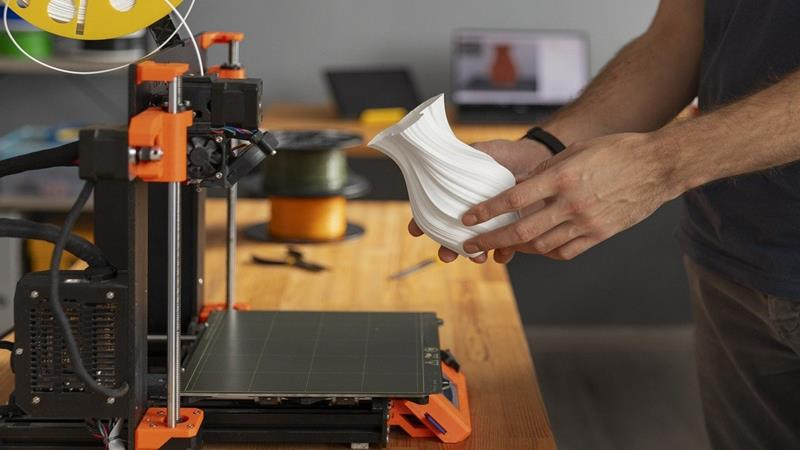
De opkomst van 3D-printen heeft geleid tot vergelijkingen tussen deze twee productietechnologieën. Er zijn echter veel belangrijke verschillen tussen spuitgietproducten en 3D-geprinte producten . De onderstaande tabel vat de verschillen tussen deze twee technologieën samen.
| Eigendom | Injection Molding | 3D afdrukken |
|---|
In tegenstelling tot wat veel mensen denken, zijn spuitgieten en 3D-printen over het algemeen geen concurrerende technologieën. Elke technologie heeft specifieke voordelen waardoor het een ideale keuze is voor bepaalde toepassingen.
Kunststofspuitgieten is de standaardmethode voor massaproductie. De hoge kosten per onderdeel die gepaard gaan met 3D-printen en de lage productiesnelheid maken het een minder ideale keuze. Spuitgieten is echter wel de betere optie wanneer specifieke oppervlakteafwerkingen gewenst zijn of wanneer een onderdeel andere materialen of inzetstukken vereist.
Aan de andere kant is 3D-printen onverslaanbaar wanneer de doorlooptijden voor de productie extreem kort zijn of wanneer lage productievolumes de productie van mallen te duur maken. Het is ook de ideale keuze voor prototyping wanneer verschillende varianten van hetzelfde product getest moeten worden.
Uitdagingen en overwegingen bij het spuitgieten van kunststof
Bij spuitgieten zijn er bepaalde uitdagingen waarmee je rekening moet houden. Als deze uitdagingen niet goed worden aangepakt, kunnen ze het succes van het project ondermijnen.
Ontwerpoverwegingen
Spuitgietmatrijzen moeten ontworpen worden met spuitgieten in gedachten. Naast nauwkeurigheid en consistentie moet het matrijsontwerp een snelle en gemakkelijke uitwerping van het product mogelijk maken. Het moet ook voorzien zijn van functies zoals ontluchtingsopeningen, aanspuitkanalen, poorten en koelkanalen op de juiste plaatsen.
Slecht ontworpen matrijzen kunnen leiden tot defecten en lange spuitgietcyclustijden.
Gereedschapskosten
Spuitgieten brengt hoge opstartkosten met zich mee. Dit komt voornamelijk door de kosten van de matrijs. Het gebruik van minder dure matrijsmaterialen, zoals aluminium, moet worden overwogen als het productievolume laag is.
Kwaliteitscontrole
Kwaliteitscontrole kan het succes of falen van een spuitgietproject bepalen. Een slecht matrijsontwerp, gebrekkige procesbeheersing, materialen van lage kwaliteit, matrijsdefecten, enzovoort, kunnen leiden tot defecte onderdelen.
Kwaliteitscontrolemaatregelen moeten in alle fasen van het kunststofspuitgietproces worden geïmplementeerd om deze problemen vroegtijdig te detecteren en hun impact op het gehele project te beperken.
Er zijn geautomatiseerde maatregelen die op de productielijn kunnen worden toegepast en fysieke maatregelen die operators op de productievloer en een goed communicatiesysteem vereisen.
Conclusie
Kunststofspuitgieten blijft een van de belangrijkste productieprocessen ter wereld. Ondanks de hoge opstartkosten is geen enkel ander proces zo kosteneffectief voor massaproductie.
Er bestaan tegenwoordig verschillende soorten kunststofspuitgietprocessen en de lijst met compatibele materialen is lang. Als u kiest voor kunststofspuitgieten, is het belangrijk om samen te werken met experts die u kunnen helpen het maximale uit dit proces te halen.
Waarom Hongju Silicone de kunststof spuitgietmachine is die u nodig heeft
Als u voor uw volgende grote project kunststofspuitgietdiensten nodig heeft, is Hongju Silicone de juiste partner. We hebben 23 jaar ervaring in ontwerp en productie en onze kunststof en siliconenrubber onderdelen worden wereldwijd gebruikt.
We werken samen met andere bedrijven voor de productie van OEM- en ODM-onderdelen, en ook u kunt profiteren van onze lage minimale bestelhoeveelheden en snelle leveringen. Bezoek onze website voor meer informatie over onze diensten.